
液压配件加工工艺解析
- 产品规格:
- 发货地:江苏省盐城建湖县近湖街道
在工业制造领域,液压系统如同各类机械设备的“血脉”,而液压配件则是保障这一系统稳定运行的关键关节。从工程机械到矿山设备,从纺织机械到工业自动化产线,液压配件的精度与可靠性直接影响着整机的性能表现。作为一家深耕机械零件制造领域多年的企业,我们依托建湖这一“液压件之乡”的产业积淀,在液压配件加工工艺上持续探索与精进。本文将从工艺角度出发,系统解析液压配件的加工流程与技术要点,与行业同仁及客户朋友分享我们的实践心得。
一、液压配件加工的核心挑战

液压配件种类繁多,涵盖液压阀体、油缸组件、泵体零件、管接头、法兰等多种形态。尽管外形各异,但它们共享一些严苛的加工要求:尺寸精度高、表面质量好、内部组织致密、密封配合面光洁度高。任何一个环节的偏差,都可能导致液压系统出现泄漏、压力不稳、噪音增大等问题。
具体而言,液压配件加工面临三大核心挑战。其一是材料切削性能的差异。液压配件常用材料包括铸铁、合金钢、不锈钢、铜合金等,不同材料的切削参数差异显著,需要针对性地调整刀具几何角度、切削速度和进给量。其二是形位公差要求严格。许多液压配件的配合面不仅尺寸精度要求在微米级,对同轴度、垂直度、平行度等形位公差也有较高要求。其三是密封面的表面完整性。密封配合面的表面粗糙度、纹理方向、是否存在微裂纹等,都直接关系到液压系统的密封效果。
二、工艺路线的基本框架
一套完整的液压配件加工工艺路线,通常包含以下几个阶段:毛坯制备、粗加工、热处理(视需要)、半精加工、精加工、表面处理与检测。每个阶段的目标和侧重点各不相同。
毛坯制备阶段,根据配件的结构特点和生产批量,可选择铸造、锻造或棒料直接切削等方式。铸造适合形状复杂的阀体类零件,锻造则能获得更致密的金属组织,适用于承受高压的油缸和泵体零件。毛坯的质量直接影响后续加工余量的分配和最终零件的力学性能,因此对毛坯的化学成分、金相组织和尺寸公差都需进行严格把控。
粗加工阶段以去除大部分加工余量为目标,追求效率优先。此阶段需要为后续工序预留均匀、合理的精加工余量,同时避免因切削力过大导致零件变形或产生残余应力。对于精度要求高的液压配件,粗加工后常安排去应力退火,以消除切削加工引入的内应力,防止后续加工或使用过程中发生变形。
半精加工与精加工阶段是决定最终精度的关键环节。随着数控车床、加工中心等精密设备的引入,多工序集中加工成为可能,减少了装夹次数带来的定位误差。精加工时,刀具的选择、切削参数的匹配、冷却润滑方式都会对表面质量产生显著影响。
三、关键工序的技术要点
1. 阀体类零件的孔系加工
液压阀体内部往往包含复杂的孔系交叉结构,如主阀孔、先导孔、阻尼孔等。这些孔的尺寸精度、位置精度和交叉处的去毛刺处理,直接影响到阀的响应特性和内泄漏水平。加工时通常采用先钻后铰或镗的工艺路线,对于高精度阀孔,铰孔或珩磨是常用的终加工手段。交叉孔相贯处的毛刺去除需要特别关注,可采用机械去毛刺或磨粒流工艺进行处理,避免毛刺脱落污染液压油路。
2. 油缸内孔的精密加工
液压油缸内孔作为活塞运动的导向面和密封面,对圆柱度、直线度和表面粗糙度都有严格要求。常见的加工路线为:粗镗—半精镗—精镗—珩磨。珩磨工序能够有效修正孔的圆柱度和直线度偏差,同时在孔壁形成有利于储油的交叉网纹,对密封件的寿命有积极影响。珩磨时的磨条选择、往复速度与旋转速度的匹配,需要根据缸体材料和孔径大小进行针对性调整。
3. 密封配合面的加工
管接头锥面、O形圈沟槽、法兰密封面等部位的加工质量,直接决定了液压系统的外泄漏水平。以O形圈沟槽为例,槽底的表面粗糙度、槽口棱边的圆滑过渡、槽深与槽宽的尺寸精度都会影响O形圈的压缩率和密封效果。加工时需选用锋利的刀具,采用较小的进给量,避免出现积屑瘤或加工硬化层。对于锥面密封结构,锥角精度和表面纹理方向的控制尤为关键。
4. 螺纹连接的可靠性保障
液压配件中大量使用螺纹连接,如管接头螺纹、阀体安装螺纹等。螺纹的牙型精度、中径尺寸、表面质量影响着连接的强度和密封性。车削螺纹时,刀具的牙型角精度、切削参数的合理性以及冷却润滑的充分性都需要统筹考虑。对于有密封要求的螺纹连接,还需控制螺纹的配合间隙和接触长度。
四、质量控制与检测手段
在液压配件加工过程中,质量控制贯穿始终。首件检验确认工艺参数的正确性,过程巡检监控加工稳定性,终检把好出厂关。常用的检测手段包括:三坐标测量仪用于形位公差和复杂轮廓的检测;粗糙度仪用于表面质量的量化评价;气动量仪或内径千分尺用于孔径的精密测量;螺纹量规用于螺纹尺寸的快速检验。此外,对于有密封要求的配件,还需要进行耐压试验或气密性试验,确保产品在实际工况下的可靠性。
值得强调的是,检测不是目的,而是手段。通过对检测数据的统计分析,可以发现工艺过程中的系统性偏差和趋势性变化,从而及时调整加工参数,实现从“事后把关”向“过程控制”的转变。这也是我们持续完善质量管理体系的重要方向。
五、工艺优化与持续改进
液压配件加工工艺并非一成不变。随着材料科学的进步、刀具技术的发展以及数控设备的升级,工艺优化的空间始终存在。在实际生产中,我们从以下几个维度持续推进工艺改进:
一是切削参数的精细化匹配。通过切削试验和数据分析,为不同材料、不同工序建立参数数据库,在保证质量的前提下提升加工效率、延长刀具寿命。
二是工装夹具的优化设计。合理的定位基准和夹紧方案,能够有效减小装夹变形,提高加工精度的一致性。对于批量生产的配件,专用工装的设计水平直接影响生产效率和产品一致性。
三是加工工序的合理集中。借助多轴加工中心和车铣复合设备,将原本分散在多台设备上的工序集中到一次装夹中完成,既减少了定位误差,又缩短了生产周期。

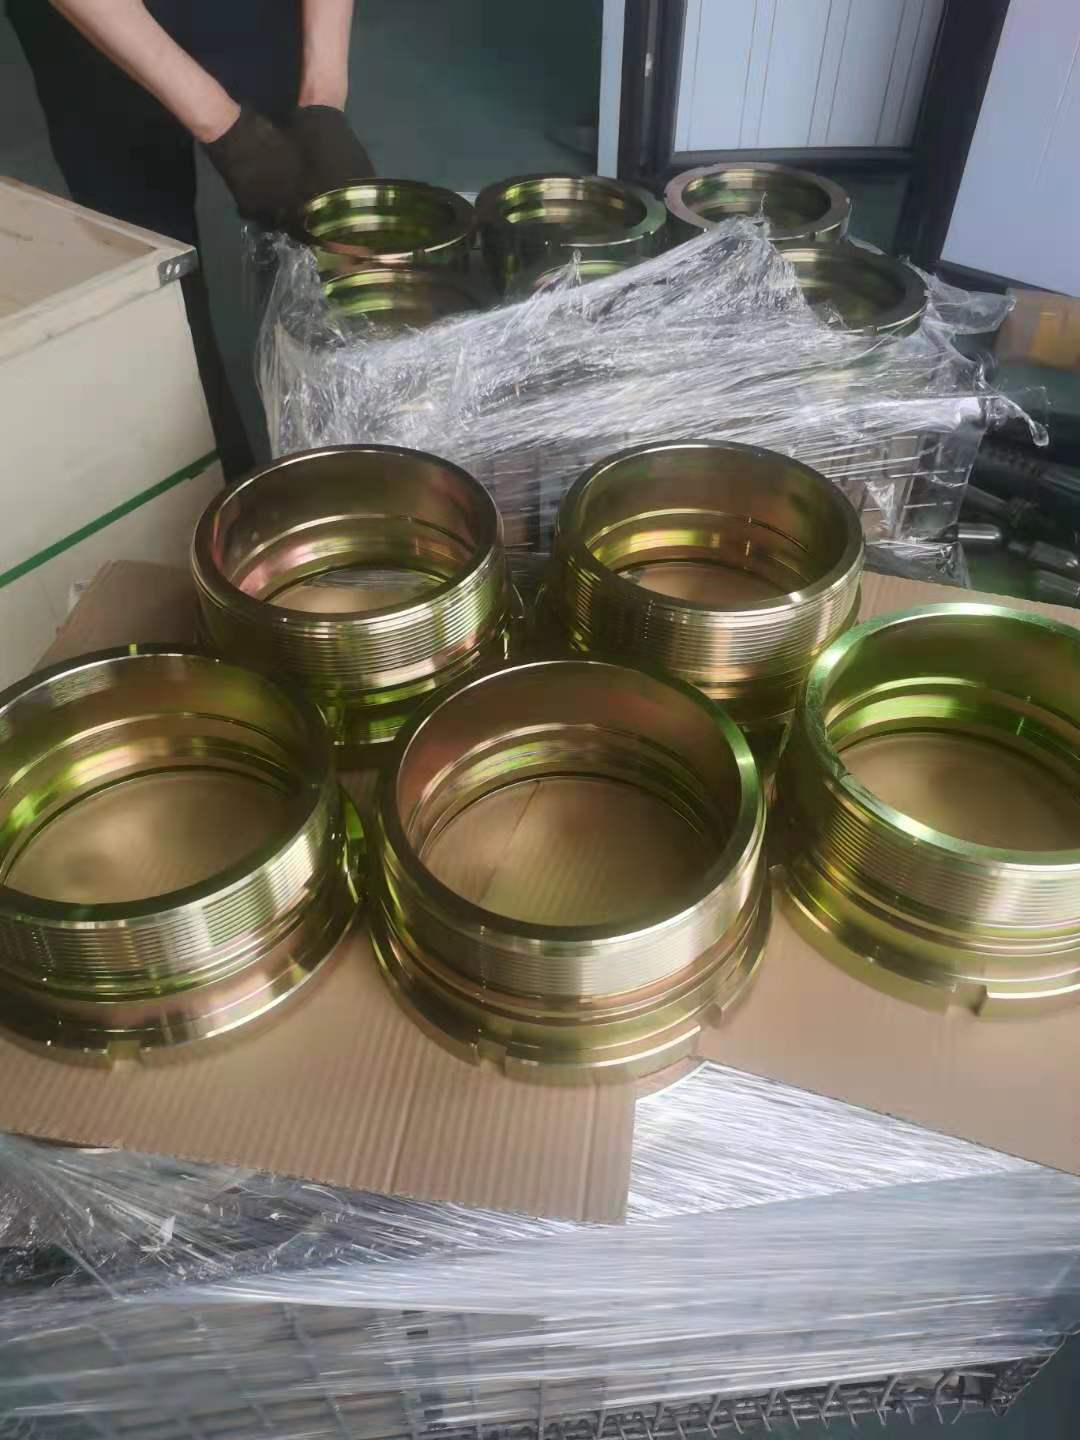
四是表面处理工艺的恰当选择。根据配件的使用环境和功能要求,合理选择发黑、镀层、磷化等表面处理方式,在提升耐腐蚀性的同时不影响配合精度。
六、结语
液压配件加工是一门融合材料学、切削工艺、精密测量等多学科知识的实践技术。每一个精密的液压配件背后,都是对工艺细节的反复推敲和对质量标准的严格执行。作为扎根建湖这片机械制造沃土的企业,我们深知工艺水平的提升没有终点。从设备投入到人才培养,从流程优化到体系完善,我们始终将工艺能力视为企业立足的根本。未来,我们将继续以务实的态度深耕液压配件加工领域,以稳定可靠的产品品质回馈客户的信任,与行业伙伴携手推动机械制造技术迈向更高水平。
m.zjg8888.b2b168.com